不锈钢定制加工:从非标件到焊接件的工艺逻辑与产业实践
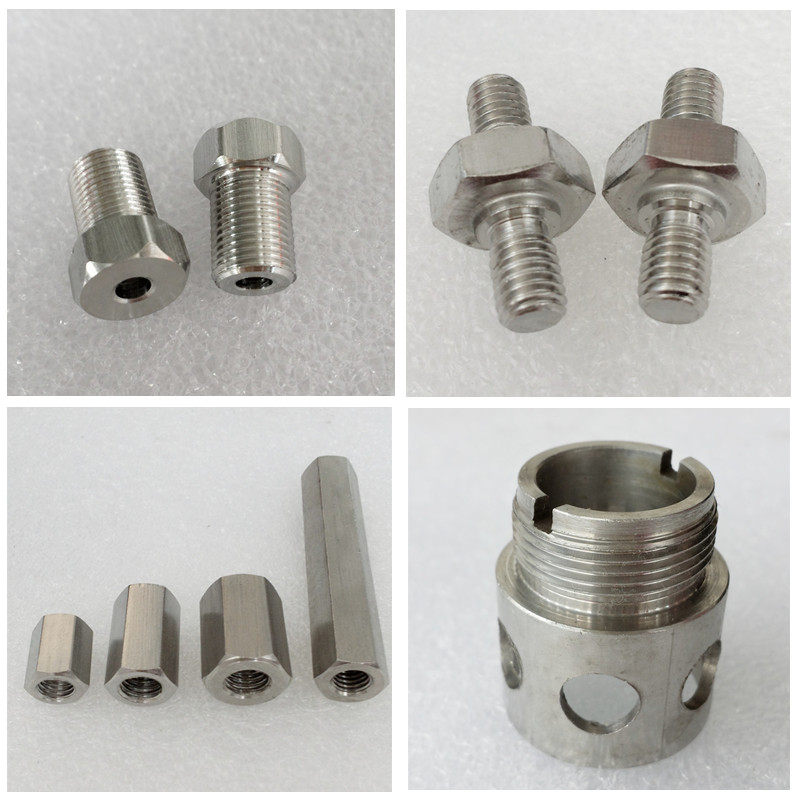
不锈钢定制加工并非简单的"来图下料",而是一套围绕材料特性、成形工艺与服役工况展开的系统工程。据中国特钢企业协会不锈钢分会统计,2023年我国不锈钢粗钢产量约3660万吨,占全球份额近六成,其中工业领域非标定制类需求增速明显高于通用型材。这一结构性变化,正推动加工厂从"卖材料"向"卖工艺方案"转型。
一、定制加工的起点:材料牌号与工况匹配
定制件的成败往往在图纸阶段就已决定。304、316L、321、2205双相钢在耐氯离子腐蚀、高温强度、焊接裂纹敏感性上差异显著。以食品与酿造行业为例,接触有机酸的管道与储罐多选用316L,而沿海地区脱硫脱硝设备则倾向2205双相钢以抵抗点蚀。上海及长三角地区加工企业普遍建立了来料复检机制,对板材、管件进行光谱分析与晶间腐蚀试验,避免"以次充好"导致的批量返工。业内经验表明,材料误判引发的售后成本,通常是材料差价的五到八倍。
二、非标件与焊接件:工艺路线的分水岭
不锈钢非标件的加工难点集中在切削与成形。奥氏体不锈钢加工硬化倾向强、导热系数低,刀具磨损快,需采用大前角刀具与高压冷却策略;而薄壁件则要防止装夹变形,常借助激光切割配合数控折弯一次成形。相比之下,不锈钢焊接件的核心在于热输入控制——手工电弧焊、TIG、MIG及等离子焊各有适用区间,316L厚壁法兰对接多采用多层多道TIG打底,配合层间温度监控,将铁素体含量控制在合理范围,兼顾抗裂性与耐蚀性。
- 激光切割:适合3mm以下薄板,切口热影响区小,减少后续矫形工序;
- 数控折弯:需按材料回弹量补偿角度,双相钢回弹显著大于304;
- 焊接变位:对称施焊与反变形工装是控制法兰平面度的常用手段;
- 表面处理:酸洗钝化与电解抛光按介质腐蚀等级选配,不可一概而论。
三、质量检测:定制件的"出厂体检"
定制加工的质量闭环依赖检测数据而非经验判断。常规项目包括尺寸三坐标复核、焊缝射线或超声探伤、水压与气密试验,以及针对法兰密封面的粗糙度检测。以某长三角制药设备配套案例为例,一批不锈钢管件因钝化膜不完整在盐雾试验中出现早期锈点,加工厂通过调整酸洗液浓度与浸泡时间、增加中和清洗环节,将盐雾合格率从八成提升至九成八以上。这类工艺参数的沉淀,正是定制加工厂区别于普通贸易商的价值所在。
四、产业协同与交付节奏
不锈钢定制加工本质上是离散型制造,订单批量小、规格杂、交期紧。上海及周边地区依托完整的钢材流通与配套加工体系,形成了"板材开平—切割下料—成形焊接—检测包装"的短链协同。对采购方而言,选择加工厂时应重点考察其工艺文件完整度、检测设备配置与非标项目履历,而非单纯比价。在原材料价格波动加剧的背景下,具备稳定工艺数据库与快速打样能力的厂家,更能帮助下游设备制造企业压缩试制周期、降低综合成本。
从板材、管件到法兰、阀门配套,不锈钢定制加工的技术门槛正在从"能不能做"转向"做得稳不稳"。唯有把材料科学、焊接工艺与检测数据贯通起来,定制件才能真正经得起工况的长期检验。